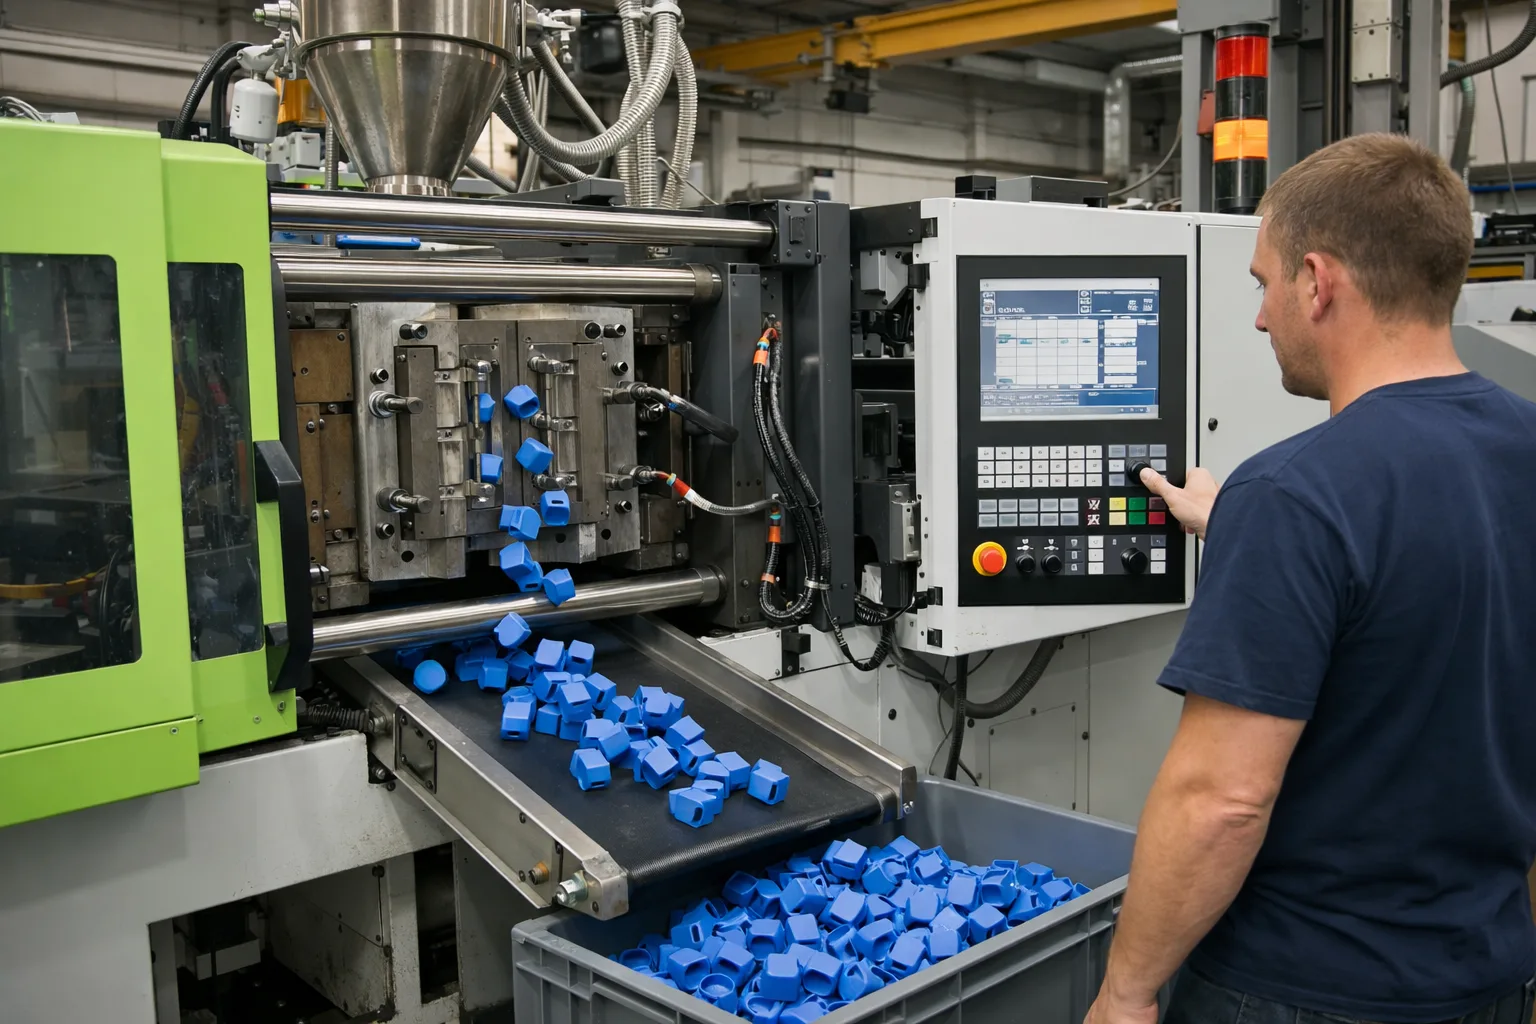
„Wie hoch ist unser Ausschuss?“
hat in Spritzgusswerken meist
vier richtige Antworten.
Maschine, QS, Schicht und ERP zählen jeder anders. RheoNet rechnet die Zahlen gegeneinander und zeigt, wo Ausschuss, Rüstzeit und Stillstand wirklich entstehen. Im zweiten Schritt optimiert es die Rüstreihenfolge. Ohne MES-Wechsel.
Fünf Situationen aus dem Spritzgusswerk
Nicht, weil jemand etwas falsch macht. Sondern weil die Daten in getrennten Systemen liegen, die nie miteinander rechnen.
Ausschuss in vier Systemen.
Die Maschine markiert schlechte Zyklen, die QS sperrt nach Sichtkontrolle, die Schicht meldet Anfahrteile (oder nicht), das ERP rechnet Gutmenge gegen Sollmenge. Jede Zahl ist richtig, keine stimmt mit der anderen überein. Ursachendiskussionen beginnen mit Zahlendiskussionen.
Rüsten geht in der Auftragszeit unter.
Ob Rüsten heute schneller war als geplant, weiß man Ende der Woche. Plan-Ist je Werkzeug fehlt an dem Tag, an dem man reagieren könnte.
Stillstände erfährt die Schicht beim Rundgang.
Die Maschine steht, und die Information erreicht den Schichtführer, wenn jemand vorbeikommt. Nicht in dem Moment, in dem noch jemand handeln kann.
Der Einrichter weiß, warum die Maschine zickt. Das System nicht.
Prozessparameter und Ausschuss liegen in getrennten Welten. Zusammenhänge zwischen Werkzeug, Charge, Halle und Luftfeuchte sind bekannt, aber nirgends dokumentiert.
Datenquellen, die nie angebunden wurden.
Der Sensor an Maschine 7, die Excel-Liste der Sichtkontrolle, der Kamera-Export. Jede für sich kein Projekt wert, zusammen der Grund, warum Analysen im Bauchgefühl enden.
Was RheoNet im Spritzgusswerk sichtbar macht
Das System liest Maschine, QS, Schicht und ERP so, wie die Daten heute anfallen, und rechnet den Materialfluss zwischen Maschine, Prüfplatz und Rückmeldung.
01Ausschuss-Rechnung über alle Systeme
Zyklen an der Maschine minus aussortierte Zyklen minus QS-Sperrungen minus gemeldeter Anfahrausschuss ergibt die verfügbaren Gutteile. Die Differenz zur ERP-Rückmeldung wird sichtbar, statt zu verschwinden. Danach auswertbar je Werkzeug, Charge, Schicht und Parameter.
02Rüst-Abweichung am Tag des Rüstens
Geplante gegen tatsächliche Rüstzeit je Auftrag und Werkzeug. Auch ohne separate Rüsterfassung, abgeleitet aus dem Maschinenstatus. Sobald die Ist-Zeiten je Werkzeug stehen, ist das die Grundlage für Rüstoptimierung: Reihenfolge und Kampagnen.
03Stillstände als Meldung aufs Handy
Eine Meldung pro Ereignis: Maschine, was, wo. Auftragsnummer nur, wenn es ein Auftragsereignis ist. Kurz genug, um sie sich beim Rundgang vorlesen zu lassen.
04Prozessparameter und Ausschuss in einer Ansicht
Das System markiert, wo Zykluszeit, Nachdruck oder Zylindertemperatur mit Ausschuss zusammenlaufen. Der Einrichter ordnet ein (Bemusterung, Musterwerkzeug) und spielt es mit einem Kommentar zurück. Beim nächsten Mal alarmiert das System nicht mehr.
05Neue Quellen ohne Projekt
Umgebungssensor, Excel-Liste, Kamera-Export: Das System liest das Format, schlägt ein Mapping vor, der Mensch gibt frei. Danach liegen Temperatur, Luftfeuchte und Luftdruck neben Zykluszeit und Prozessparametern.
06Maßnahme geprüft statt vermutet
Werkzeug geändert, Material gewechselt, Trockner eingestellt: Ob es gewirkt hat, zeigt der Vergleich derselben Zahlen vor und nach der Maßnahme, je Werkzeug, Charge und Schicht. Weil die Daten im Kontext gespeichert sind, ist das auch Monate später eine Abfrage und kein Rechercheprojekt.
07KI-Assistent auf den echten Daten
Fragen in natürlicher Sprache, Antworten aus Ihren Daten: „Ist der Ausschuss an Werkzeug 14 seit dem Chargenwechsel im Mai gesunken?“ Der Mensch entscheidet, das System liefert die Grundlage.
Handeln, sortiert nach Dringlichkeit
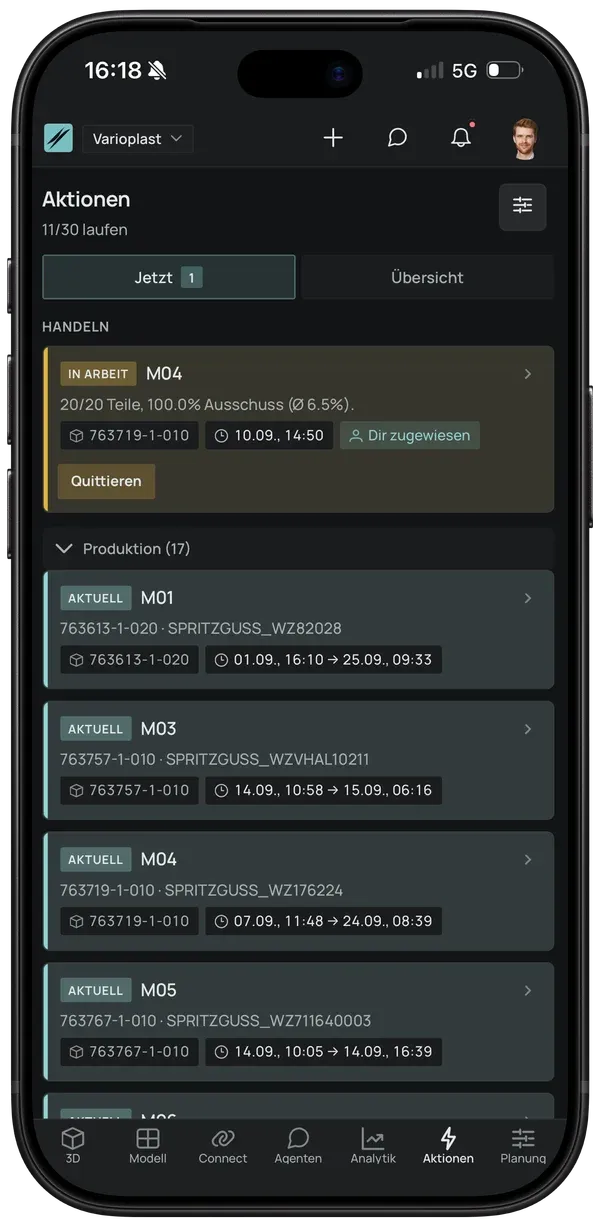
Oben steht, was jetzt Aufmerksamkeit braucht: eine Maschine mit Ausschuss über Toleranz, zugewiesen an den, der gerade Schicht hat. Darunter läuft die Produktion je Maschine mit Auftrag und Werkzeug. Quittiert wird am Handy, beim Rundgang. Das System merkt sich, wer sich gekümmert hat.
Was ein Start braucht. Und was nicht.
RheoNet liest die Daten so, wie sie heute anfallen. Welcher Ausschnitt für den ersten Blick reicht, klären wir im Gespräch. Die Anbindung an die laufenden Quellen kommt im Pilot.
Das reicht für den Start
- checkERP-Rückmeldungen als Export (CSV, Excel, SQL)
- checkMaschinendaten so, wie sie anfallen: Euromap 63/77, OPC UA, Dateiordner oder Leitrechner-Export
- checkQS-Buchungen (Sperrungen, Sichtkontrolle)
- checkOptional: Zeitwirtschaft, Excel-Listen, Umgebungssensoren
Das ist nicht nötig
- closeKein MES-Projekt und kein MES-Wechsel
- closeKeine neuen Meldepunkte an den Maschinen
- closeKein Data-Engineering-Team auf Ihrer Seite
- closeKein Eingriff in laufende Systeme
Was danach kommt
Rüstoptimierung: Reihenfolge und Kampagnen
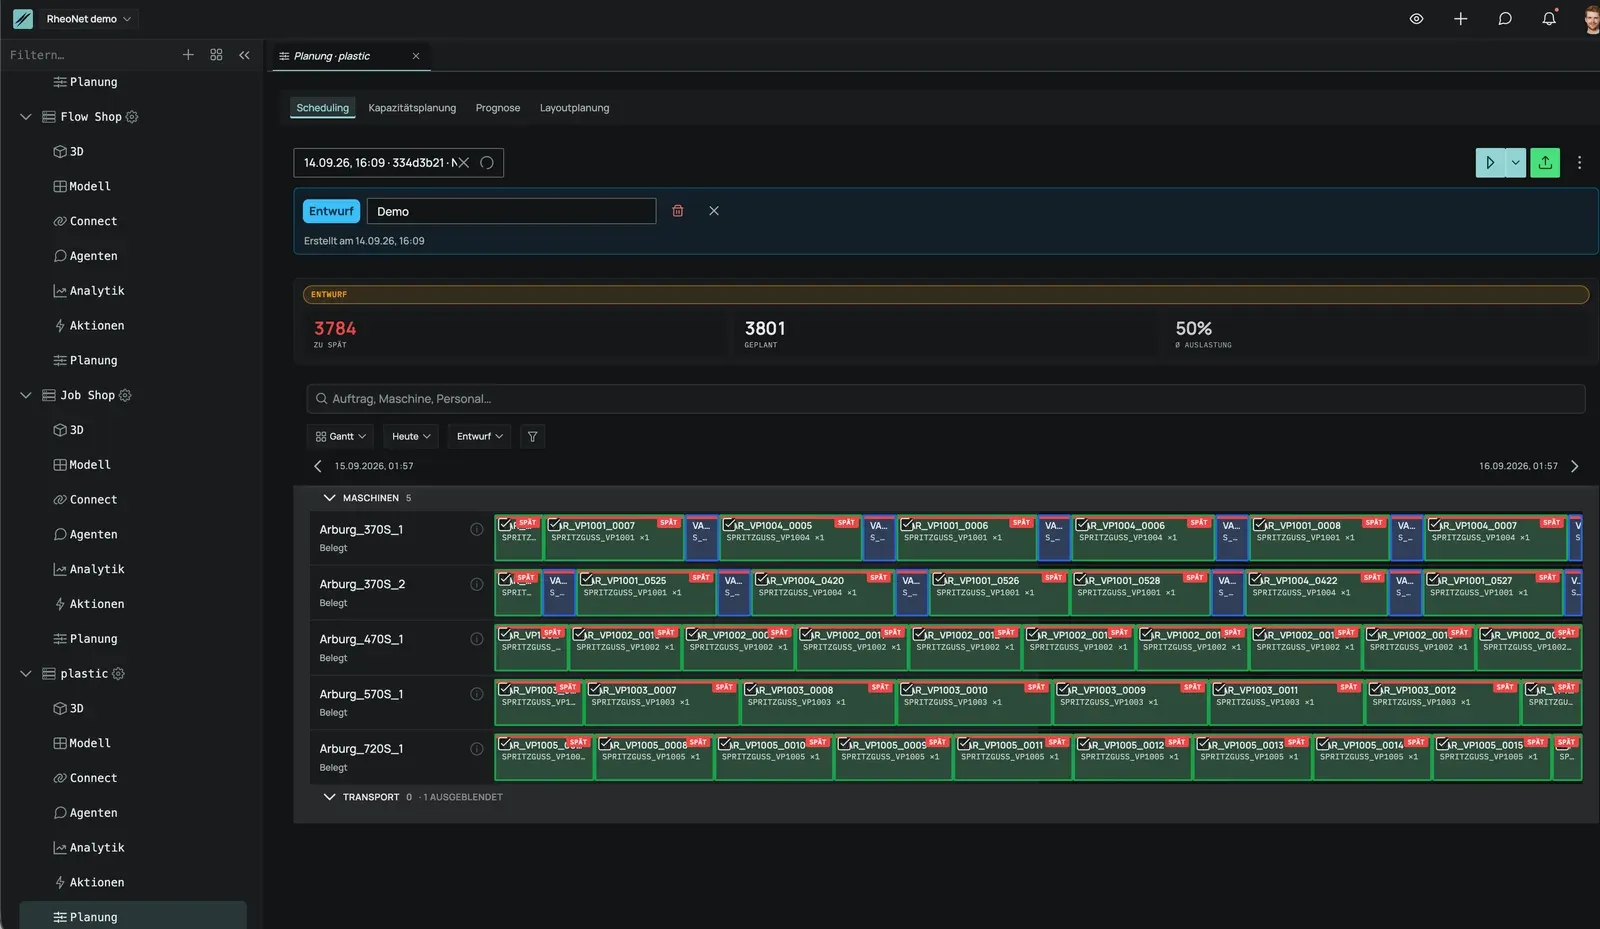
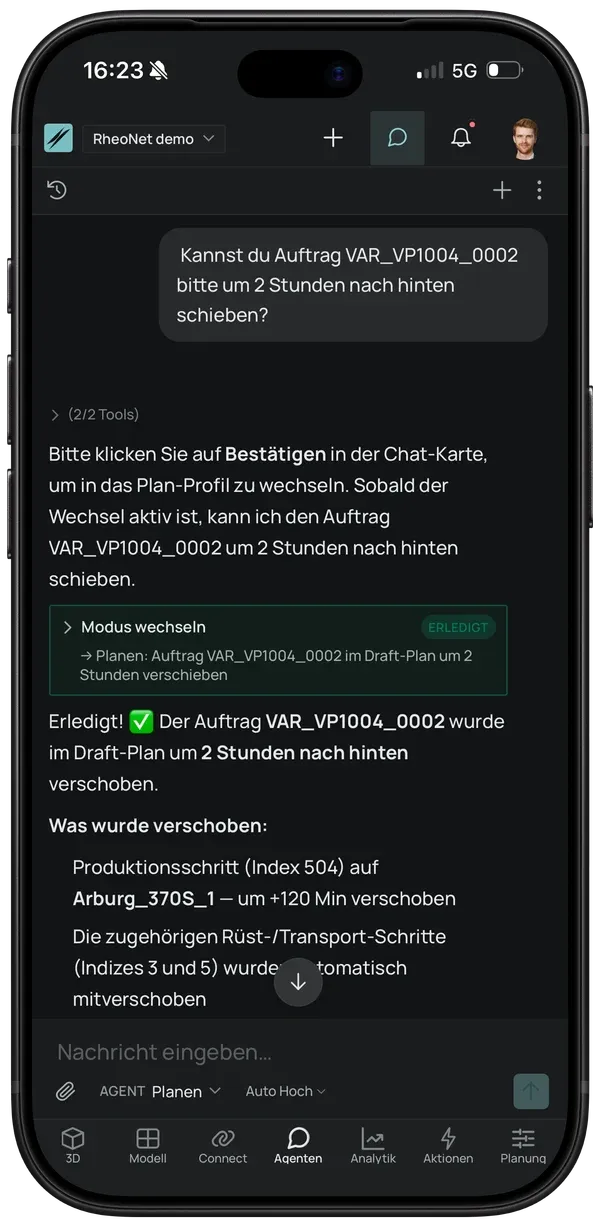
Wenn Ausschuss, Rüst-Abweichung und Stillstände je Werkzeug und Auftrag sichtbar sind, wird die nächste Frage rechenbar: Welche Reihenfolge und welche Kampagnenbildung sparen Rüstzeit, ohne Termine zu gefährden? Das ist der zweite Schritt, nicht der Einstieg. Geändert wird im Gantt oder per Chat: „Schieb Auftrag X zwei Stunden nach hinten“, das System verschiebt Rüst- und Transportschritte mit.
Passt RheoNet zu Ihrem Spritzgusswerk?
Drei Schritte, jeder für sich unverbindlich. Sie entscheiden nach jedem, ob es weitergeht.
Selbsttest
Elf Fragen zu Systemen und Erfassung, drei Minuten. Danach eine detaillierte Einschätzung: was das System mit Ihren Daten in Woche 1 zeigen würde und was noch fehlt.
Gespräch
20 Minuten. Wir klären, welche Daten heute anfallen und ob ein Datencheck sinnvoll ist.
Kostenfreier Datencheck
Nach dem Gespräch: vereinbarter Ausschnitt unter NDA, nach einer Woche Ihre Daten als laufende Ansicht.